 EN


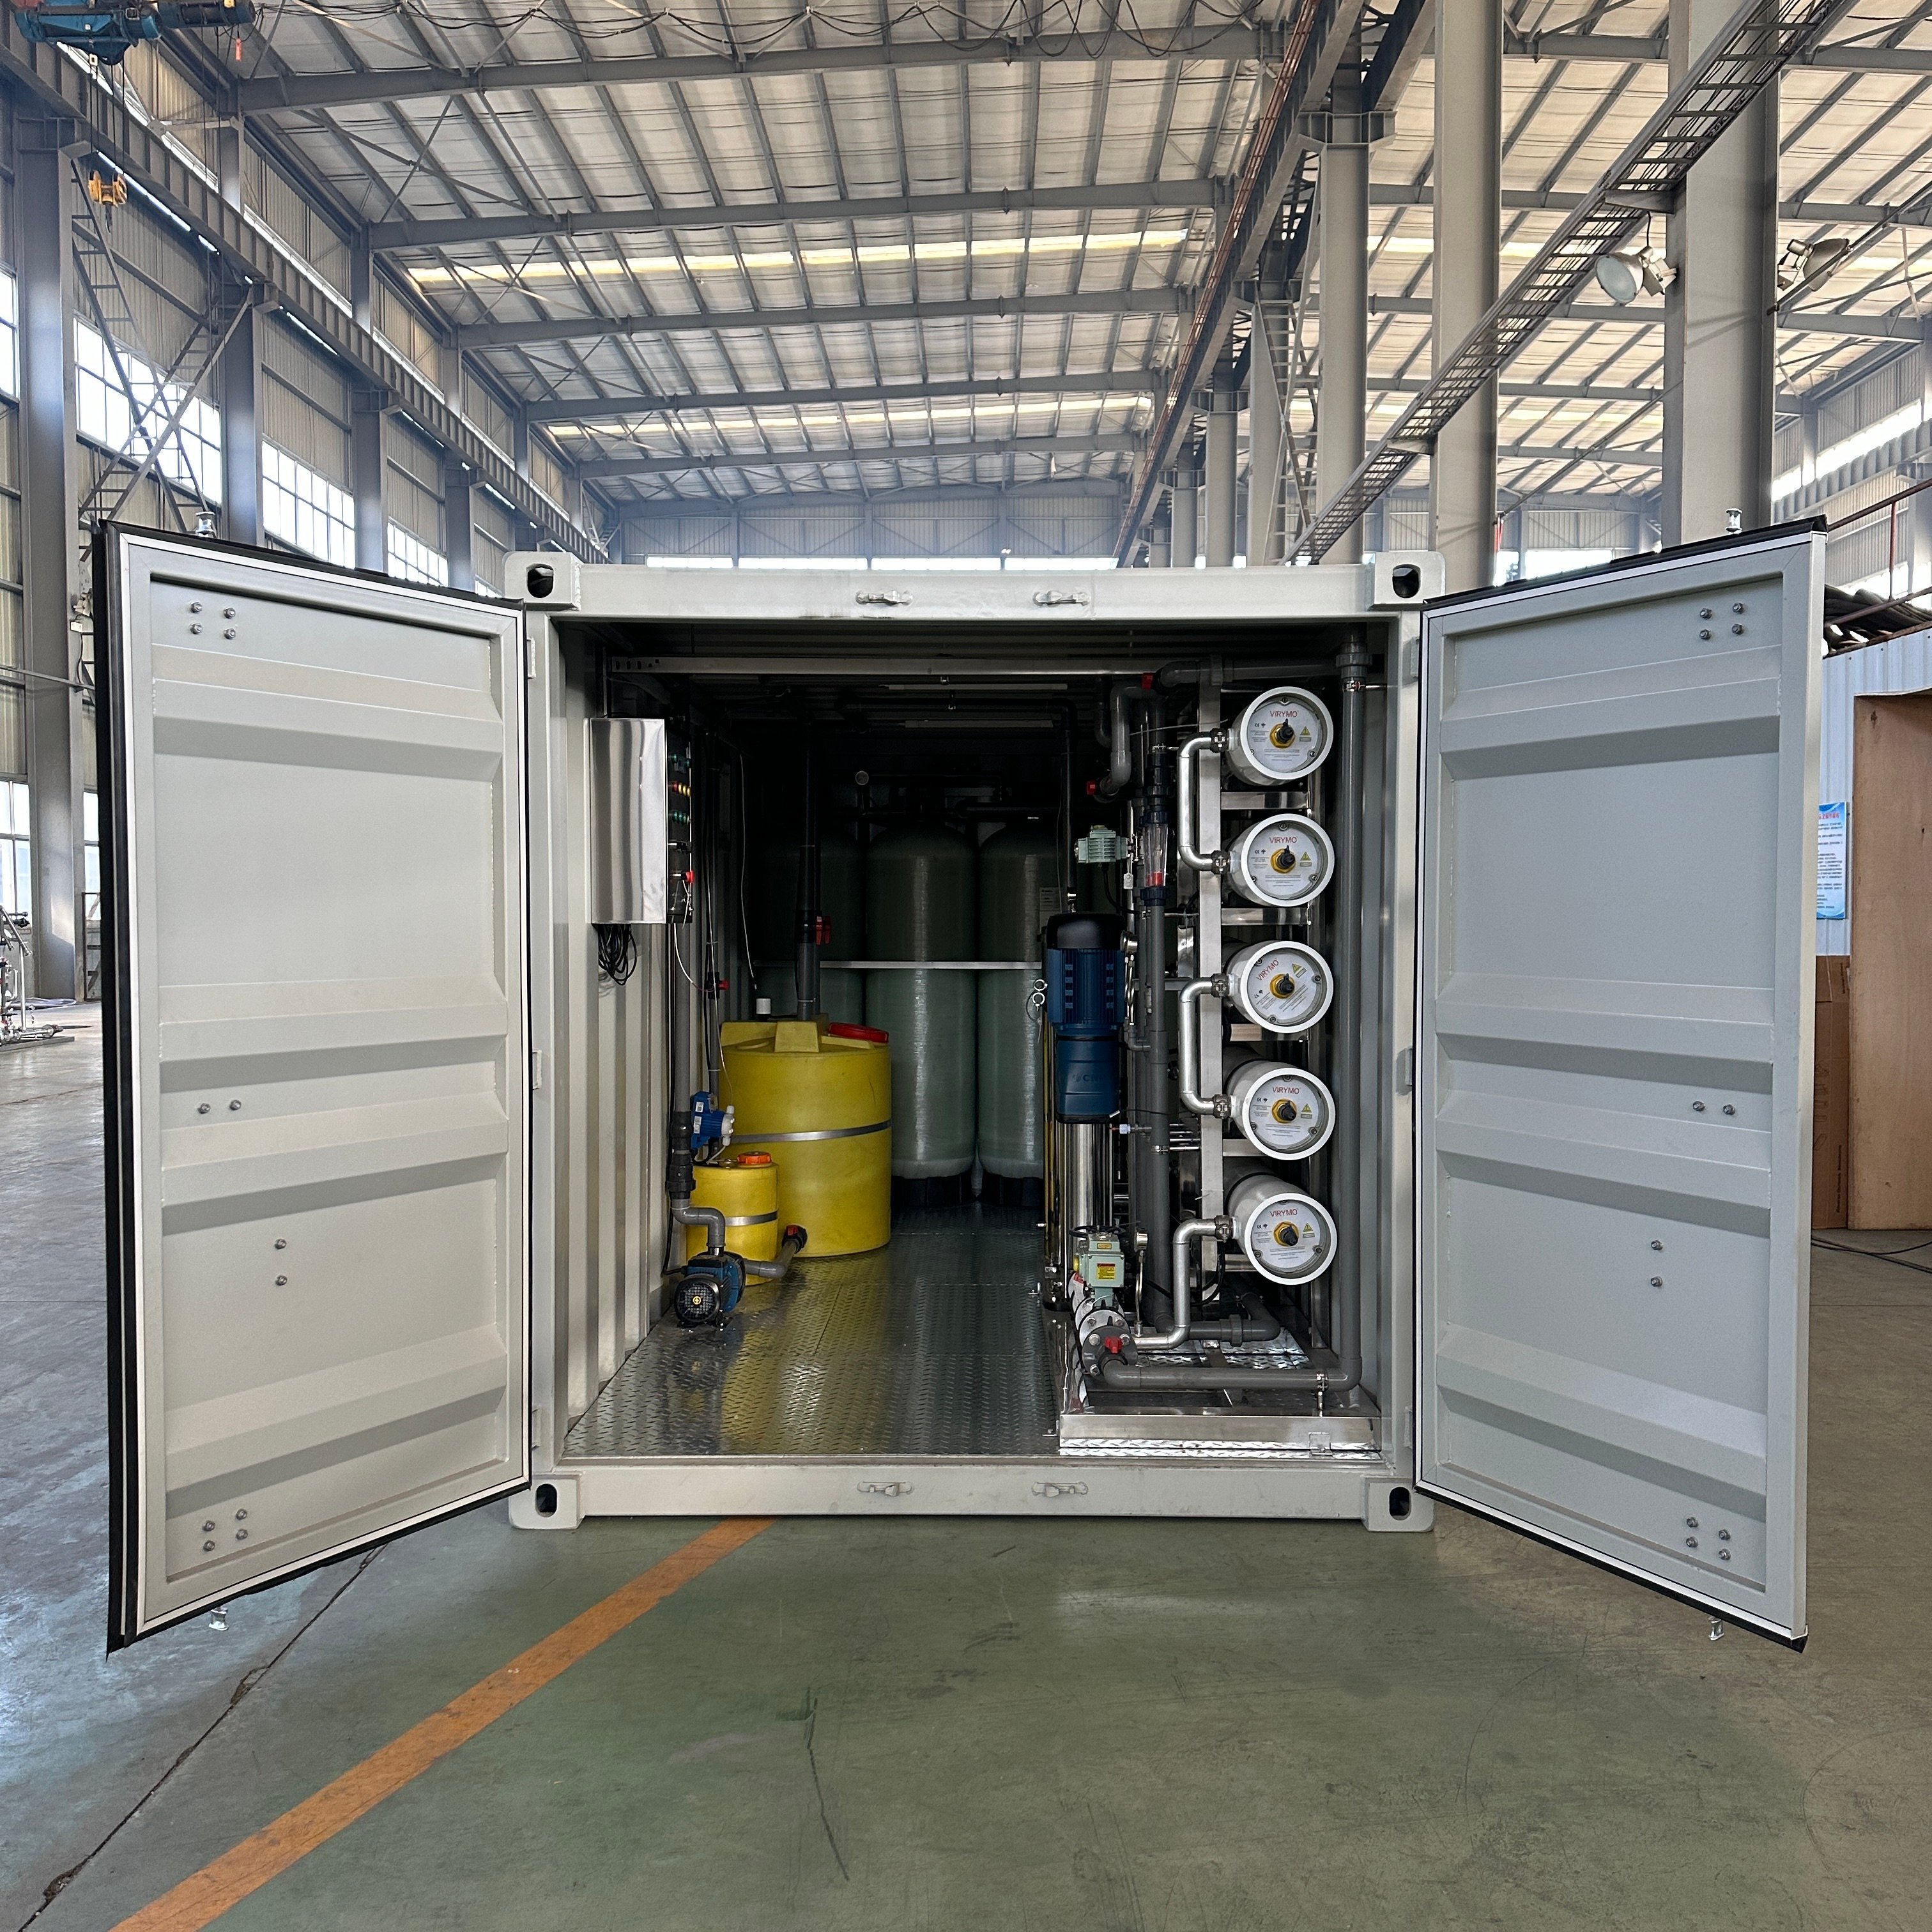
Empresas de água engarrafada enfrentam pressão crescente para entregar qualidade consistente, atender aos padrões regulatórios e otimizar os custos operacionais. Uma estação de osmose reversa tornou-se o padrão da indústria para atingir esses objetivos, mas muitas organizações ainda operam equipamentos obsoletos ou de capacidade insuficiente. Investir em uma planta moderna de osmose reversa de alta capacidade não é meramente uma atualização tecnológica — representa uma decisão estratégica que afeta diretamente a lucratividade, a escalabilidade da produção e o posicionamento competitivo em um mercado cada vez mais exigente.
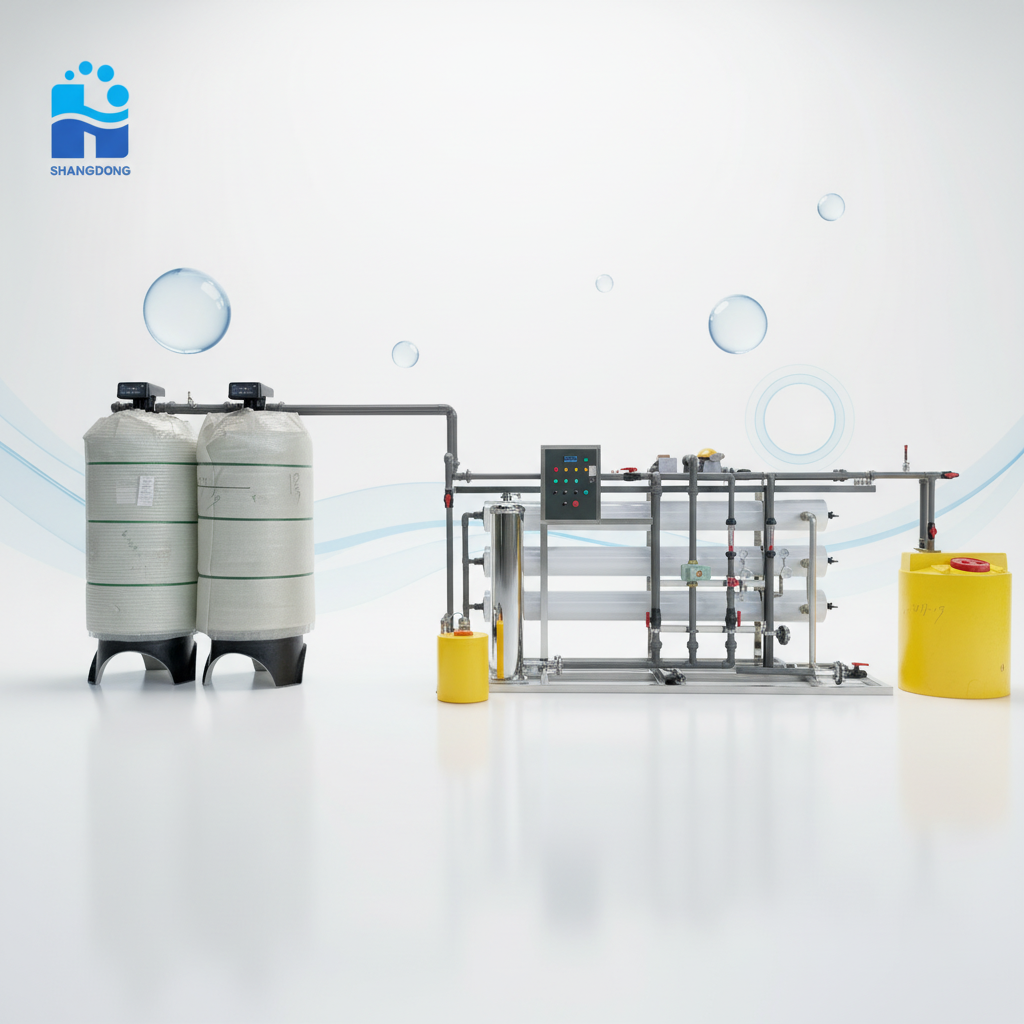
O caso comercial para atualizar para uma planta moderna de osmose reversa vai muito além da simples filtração de água. As empresas que implementam sistemas de alta capacidade registram redução de desperdícios, menor consumo de energia por unidade de água produzida e maior consistência do produto, o que fortalece a reputação da marca. Esses benefícios tangíveis se acumulam ao longo do tempo, tornando o investimento inicial de capital uma das decisões mais justificáveis na operação de engarrafamento.
Eficiência Operacional e Escalabilidade da Produção
Atendendo à Demanda Crescente com Capacidade
As demandas de produção variam sazonal e anualmente conforme as condições de mercado mudam. Uma planta de osmose reversa de alta capacidade fornece a margem necessária para atender à demanda máxima sem comprometer a qualidade da água ou obrigar a realização de múltiplos turnos de produção. Quando uma planta de osmose reversa opera na sua capacidade nominal ou abaixo dela, o desempenho das membranas permanece estável, as taxas de rejeito de água mantêm-se previsíveis e o risco de tempo de inatividade diminui significativamente. Empresas que não investem em capacidade adequada frequentemente enfrentam gargalos durante períodos de alta demanda, obrigando-as a recusar pedidos ou a aceitar uma qualidade inferior do produto.
Redução dos Custos de Produção por Unidade
Uma planta de osmose reversa alcança economias de escala que sistemas menores não conseguem igualar. O consumo de energia, a alocação de mão de obra e os custos gerais de manutenção são distribuídos por um volume maior de água tratada, reduzindo substancialmente o custo de produção por litro. Projetos modernos de alta capacidade incorporam inversores de frequência variável, controles automatizados de pressão e sistemas avançados de monitoramento que minimizam o desperdício de energia. Ao comparar uma planta de osmose reversa com capacidade de 6.000 litros por hora com várias unidades menores, o sistema maior oferece consistentemente uma economia superior por unidade, exigindo menos operadores e intervenções de manutenção menos frequentes.
Qualidade da Água e Conformidade Regulatória
Padrões de Consistência e Pureza
Os regulamentos sobre água engarrafada exigem limites rigorosos para sólidos dissolvidos totais, conteúdo bacteriano e contaminantes químicos. Uma unidade de osmose reversa de alta capacidade mantém uma filtração precisa por membrana sob condições operacionais estáveis, produzindo água de qualidade consistente lote após lote. O projeto da unidade de osmose reversa garante que a pressão sobre a membrana, a temperatura da água de alimentação e as taxas de fluxo permaneçam dentro das faixas ideais, evitando as flutuações de qualidade que afetam sistemas subdimensionados operando em sua capacidade máxima. Essa consistência não é apenas um requisito regulatório — fortalece diretamente a confiança do consumidor e a fidelidade à marca.
Cumprimento dos Padrões Internacionais de Qualidade da Água
O comércio global de água engarrafada exige conformidade com normas estabelecidas por organizações como a FDA, a UE e autoridades locais de saúde. Uma planta de osmose reversa adequadamente dimensionada alcança facilmente essas normas sem sobrecarga operacional. As etapas avançadas de pré-filtragem do sistema, sua configuração de membranas e opções de pós-tratamento atuam em conjunto para eliminar patógenos, minerais e contaminantes orgânicos. Quando empresas exportam água engarrafada internacionalmente, a confiabilidade de sua planta de osmose reversa torna-se um ativo competitivo, permitindo-lhes ingressar em novos mercados com confiança na conformidade do produto.
Desempenho Financeiro de Longo Prazo e Mitigação de Riscos
Retorno sobre o Investimento de Capital e Ciclos de Retorno
O caso financeiro para atualizar para uma planta moderna de osmose reversa normalmente demonstra retorno do investimento em três a cinco anos apenas por meio das economias operacionais. O consumo reduzido de energia, os custos menores com tratamento químico, a perda mínima de produto e as despesas menores com manutenção se somam para gerar um forte retorno sobre o investimento. A vida útil de uma planta de osmose reversa estende-se de 10 a 15 anos com manutenção adequada, o que significa que as empresas desfrutam de operação lucrativa muito tempo após a recuperação do investimento inicial. Ao considerar a capacidade de produção aumentada e a possibilidade de precificação premium possibilitada pela qualidade superior do produto, o ROI acelera ainda mais.
Redução de Riscos e Confiabilidade do Sistema
Sistemas antigos de tratamento de água apresentam riscos ocultos que uma planta moderna de osmose reversa elimina. Falhas de equipamentos em sistemas subdimensionados ou obsoletos forçam reparos de emergência dispendiosos, paralisações da produção e possíveis recalls de produtos. Uma planta de osmose reversa de alta capacidade incorpora monitoramento redundante, detecção automatizada de falhas e design modular que permite a substituição de componentes sem interromper a produção. Essa confiabilidade se traduz diretamente em custos reduzidos com manutenção de emergência, menos interrupções na produção e pontuações mais altas de satisfação do cliente. Empresas que investem em tecnologia de ponta para plantas de osmose reversa adquirem efetivamente tranquilidade operacional juntamente com a capacidade de tratamento de água.
Sustentabilidade e responsabilidade ambiental
Otimização das Taxas de Recuperação de Água
As pressões relacionadas à escassez de água estão se intensificando globalmente, tornando essencial a operação eficiente de estações de osmose reversa, tanto por razões ambientais quanto comerciais. Sistemas de alta capacidade frequentemente alcançam taxas superiores de recuperação de água — ou seja, a porcentagem de água de alimentação convertida em produto final — em comparação com unidades menores operando nos limites de sua capacidade. Uma estação de osmose reversa projetada para volumes de produção adequados desperdiça menos água pelo esgoto, reduzindo simultaneamente o impacto ambiental e os custos operacionais. Esse duplo benefício reforça as credenciais de sustentabilidade da empresa ao mesmo tempo que melhora sua lucratividade, promovendo alinhamento entre objetivos ambientais e financeiros.
Eficiência Energética e Pegada de Carbono
A tecnologia moderna de estações de osmose reversa incorpora inversores de frequência variável, turbinas de recuperação de energia e configurações de membranas de alta eficiência que minimizam o consumo de eletricidade. Em comparação com sistemas mais antigos, os projetos contemporâneos de estações de osmose reversa de alta capacidade reduzem a energia consumida por litro em 20% a 40%, diminuindo tanto os custos operacionais quanto a pegada de carbono. À medida que a pressão regulatória e do consumidor sobre sustentabilidade aumenta, empresas com tecnologia eficiente de estações de osmose reversa obtêm vantagem competitiva e podem se qualificar para certificações ambientais e incentivos que melhoram ainda mais o desempenho financeiro.
Perguntas frequentes
Qual a capacidade de estação de osmose reversa que uma empresa de água engarrafada deve selecionar?
A seleção da capacidade depende do volume atual de produção mais o crescimento previsto. A maioria das empresas escolhe uma estação de osmose reversa dimensionada para atender de 150% a 200% da demanda máxima atual, permitindo espaço para expansão de mercado sem a necessidade de substituição forçada do sistema. Uma estação de osmose reversa operando entre 70% e 85% de sua capacidade nominal mantém o desempenho ideal das membranas e a eficiência energética, ao mesmo tempo em que oferece margem para absorver picos sazonais de demanda sem degradação da qualidade.
Com que frequência uma estação de osmose reversa requer manutenção?
Uma estação bem projetada de osmose reversa normalmente exige manutenção preventiva a cada seis a doze meses, com substituição das membranas a cada três a cinco anos, dependendo da qualidade da água de alimentação e das condições operacionais. Sistemas modernos incluem monitoramento automatizado que alerta os operadores sobre necessidades de manutenção antes que problemas surjam. A manutenção regular da estação de osmose reversa é muito menos dispendiosa do que reparos de emergência e mantém o sistema operando com eficiência máxima, preservando o retorno sobre o investimento.
Uma estação de osmose reversa de alta capacidade pode reduzir os custos totais de produção?
Sim, uma planta de osmose reversa de alta capacidade reduz significativamente os custos de produção por litro por meio de economias de escala, menor consumo de energia por unidade e alocação otimizada de mão de obra. A maior eficiência da planta de osmose reversa, a redução do desperdício de água e a diminuição da frequência de manutenção combinam-se para reduzir as despesas operacionais, ao mesmo tempo que melhoram a consistência do produto e permitem volumes de produção mais elevados com preços competitivos.